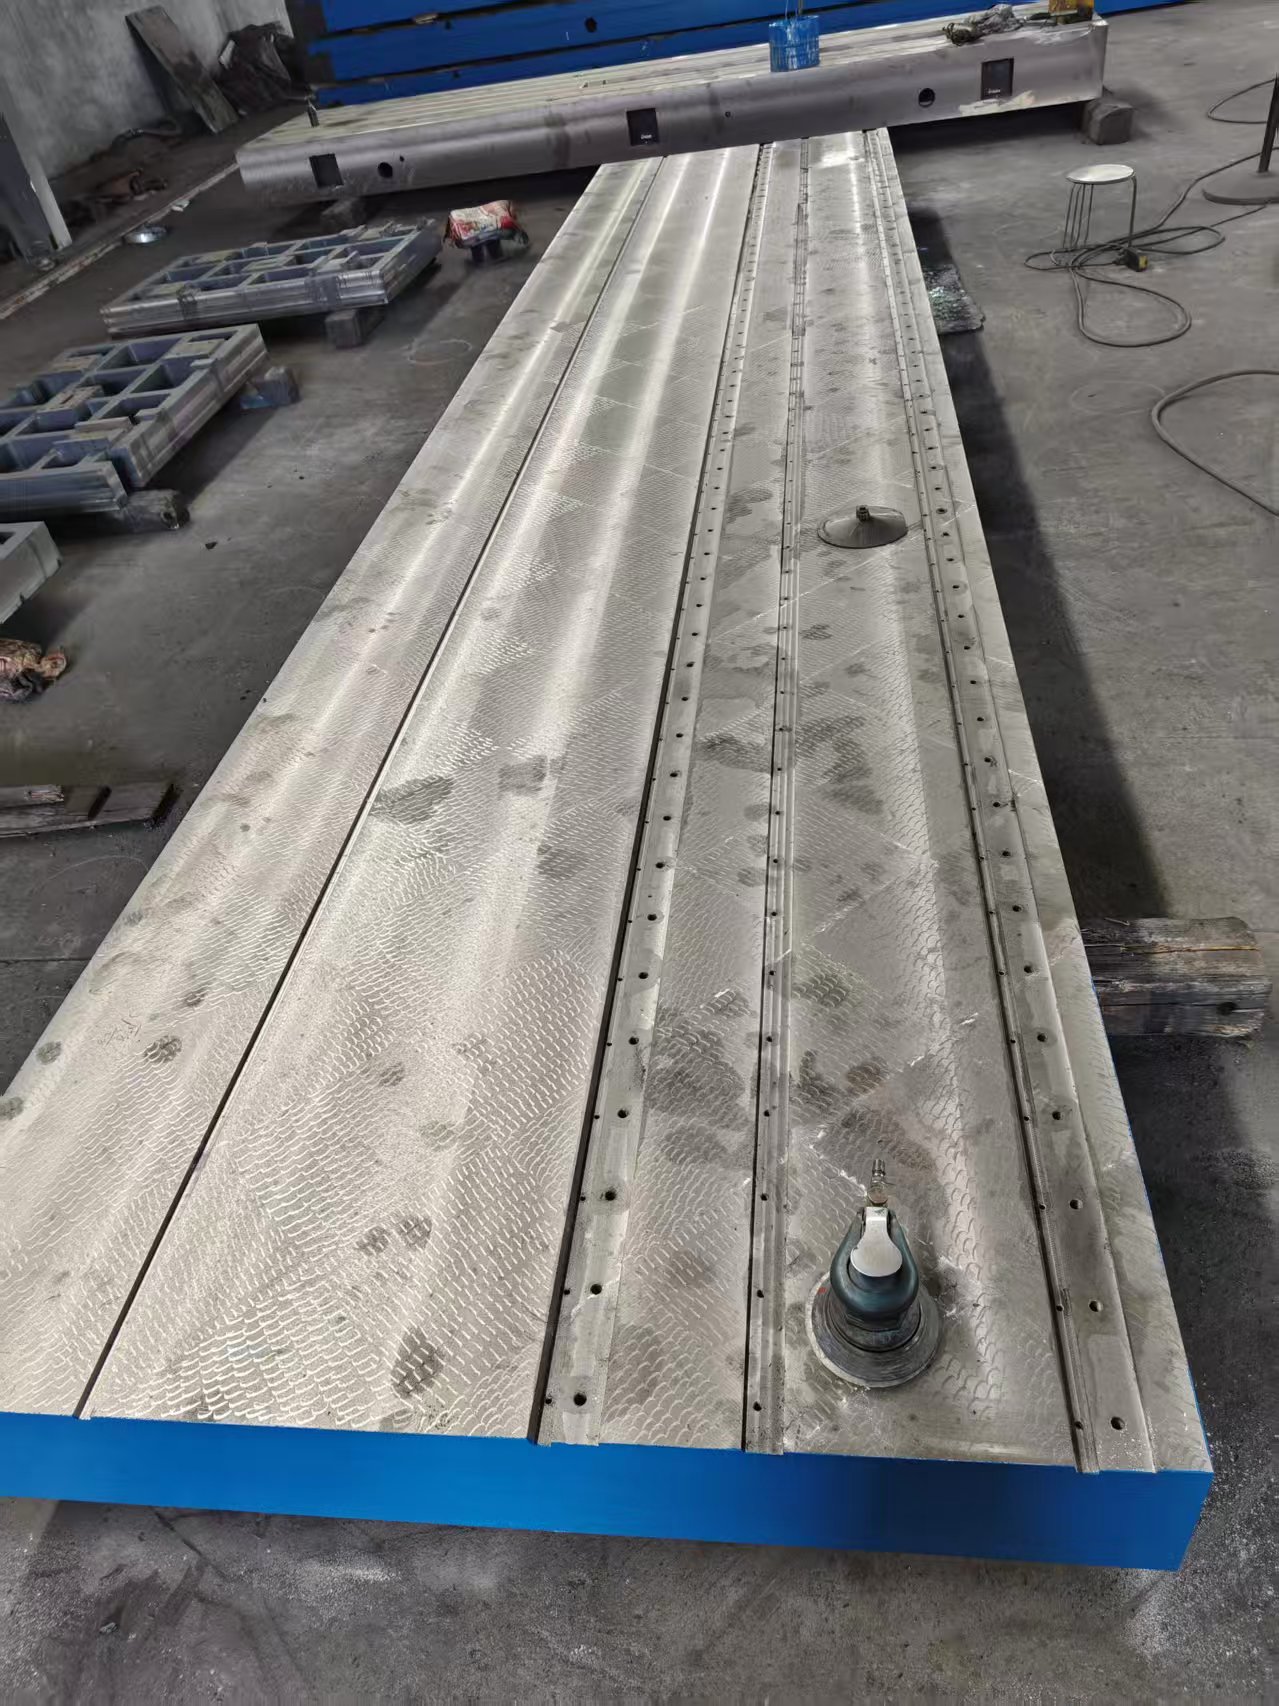
铸铁平台平板,也常被称作铸铁平板,是机械制造、检测试验领域应用广泛的平面基准量具,是各类工件检验、精密划线、零部件装配、铆焊作业、性能测试的基础承载基准载体,在装备制造产业链中承担基准参照的核心作用,广泛应用于机械加工车间、质检实验室、装备装配工位、科研院校检测试验室等场景。铸铁平台平板的核心价值,是提供具备稳定平面度的基准工作面,为尺寸测量、形位公差检测、零部件组装提供参照基准,是机械行业基础工装品类。
铸铁平台平板主流选用 HT200-HT300 强度灰口铸铁作为原材料,材质内部形成片状石墨结构,让材料具备较好的吸震能力、耐磨性能,同时拥有合理的刚性,在承受载荷过程中,材料力学特性稳定,适合长期静态基准作业。工作面硬度一般控制在 HB160-240 区间,兼顾切削加工性能与表面耐磨能力,在正常使用工况下,工作面耐划伤,能够持续维持基准面状态。产品结构主要分为筋板式和箱体式两大类,箱体式结构内部设置纵横交错加强筋,整体刚度优,适合大尺寸、重载使用场景;筋板式自重相对更轻,适合中小型规格检验、划线作业。工作面外形可以根据需求制作成长方形、正方形,部分特殊场景可定制圆形台面。
在生产工艺层面,铸铁平台平板的生产流程包含模型制作、熔炼浇注、铸件清砂、热处理时效、粗加工、精加工、精度检测等多个工序。铸造完成后的毛坯铸件内部会存在铸造残余应力,残余应力是平台后期发生形变的主要诱因,因此时效处理是关键工序。常规工艺采用人工退火时效,在 600-700℃温度区间进行退火处理,释放铸件内部大部分应力;对于精度要求较高的产品,会搭配自然时效,放置一段时间,让残余应力缓慢释放,降低成品加工完成之后使用过程中出现变形的概率。精加工分为精刨、人工刮研两种主流工艺,精度等级较高的产品会采用人工刮研工艺,在工作面形成均匀的接触点,优化平面接触状态;常规用途平台多采用精刨加工,满足检验、装配作业的基准需求。
按照计量检定相关标准,铸铁平台平板划分不同精度等级,不同等级对应不同平面度公差指标,不同精度适配差异化使用场景。0 级、1 级产品多用于精密检验、精度零部件形位公差检测;2 级平台多用于常规检验、精密划线作业;3 级平台多用于焊接、普通装配等对基准面要求相对宽松的工况。平台工作面可根据使用需求加工 V 形槽、U 形槽、螺纹孔、通孔等结构,适配工件定位、工装固定的需求。
铸铁平台平板的应用场景覆盖多个行业。在机械加工行业,用于加工完成零件的尺寸抽检、形位偏差检测,钳工划线工序;在汽车、新能源研发试验室,作为零部件试验装配基准;在风电、船舶装备制造,用于大型结构件检验与装配;各大理工科院校实验室,使用铸铁平板开展教学试验、样品检测;冶金、电力、电子装备制造企业,同样使用该产品作为质检基准工装。
在选型环节,需要综合考量使用场景、预期载荷、所需精度、安装场地尺寸。优先确认平台承受的最大载荷,载荷决定平台壁厚、筋板结构设计;同时明确精度需求,避免精度选型带来不必要成本,或是精度不足无法满足检测要求。安装阶段,平台需要搭配调整垫铁支撑,通过垫铁完成调平作业,保证平台受力均匀,避免单点受力造成局部形变。
日常使用维护对延长铸铁平台平板使用寿命十分关键。作业时,避免硬质工件、工具猛烈撞击工作面,撞击会造成工作面凹坑,破坏平面基准;不允许长期将重物集中放置在台面局部位置,长期局部超载会造成平台永久形变;使用完成后及时清理工作面铁屑、杂物,防止硬质颗粒在测量、装配过程中划伤台面。环境方面,尽量避免放置在温差剧烈变化的位置,远离高温热源。长期停用,需要清洁工作面,涂抹防锈油进行防护。定期使用计量器具复检平面度,当平面度偏差超出使用需求时,可进行二次机加工修复,恢复基准面,相比直接更换新平台,能够降低使用成本。
铸铁平台平板作为工业基础基准量具,历经多年行业应用验证,凭借材质特性、成熟生产工艺,在精密检测、机械装配领域持续发挥作用。随着国内装备制造、科研试验行业不断发展,不同工况下的非标定制需求持续增多,平台的结构、槽孔布局也可以按照图纸进行调整,适配各类差异化的检测、装配需求。